 青绿蓝环保结晶蒸发器 · MVR 蒸发结晶
技术咨询热线13801520525
青绿蓝环保结晶蒸发器 · MVR 蒸发结晶
母液干化机最常见的故障是出料口架桥与主轴过载,现场的第一反应是加大刮板间隙或换更大功率的电机。实际根因多在相变区:物料从浆态变成膏态的那一段,如果停留时间过长、温度不够,粘度会上升到刮板推不动的程度。
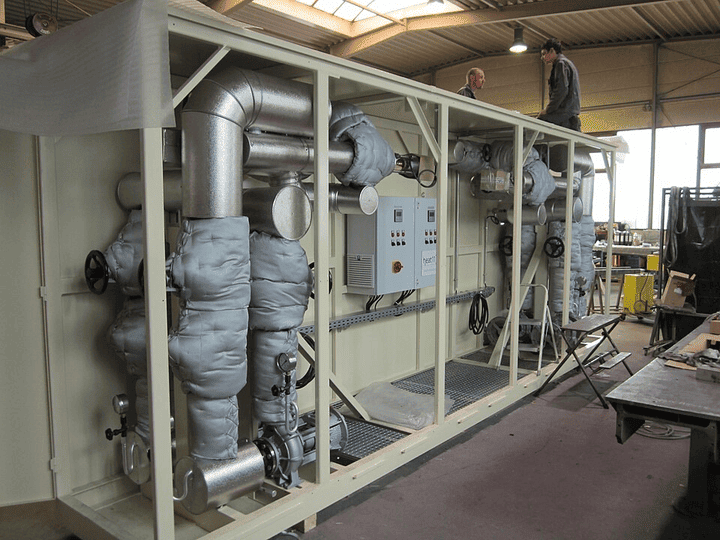
配图:母液干化机在混盐工况下的防堵设计
干化筒体应分为 3–4 段独立控温。第一段只做升温与蒸发,物料保持流动性;第二段是相变区,温度要足够高但不至于焦化,通常控制在 105–125℃;第三段做终干与破碎。把所有段设成同一温度,是最常见的错误:前段温度过高导致物料在进料口就结块,后段温度不足又出不了干料。
刮板与壁面的间隙不是越小越好。间隙 0.5–1.0 mm 时刮壁效果最好,但含硬质盐粒的物料会 accelerate 磨损,一个月就要调整;间隙放到 1.5–2.0 mm,壁面会留一层薄料,这层料反而起到“自清洁”作用,只要不持续增厚就是可接受的。刮臂的螺旋角决定输送能力,角度过大推力足但扭矩高,建议按物料在膏态下的摩擦系数选 15°–25°。
出料口架桥往往不是出料机构的问题,而是筒体末端的物料已经结成大块。在末端加装低速破碎轴(转速 20–40 r/min),把大块打碎后再经星型卸料阀排出,可以解决 80% 的架桥。卸料阀选型要按最大块度而不是平均块度,否则大块会卡在阀口。
另外两个容易被忽视的点:一是进料分布,沿轴向多点投料比单点投料更均匀,单点投料会在落料点形成湿料堆;二是尾气抽吸,筒内如果形成正压,蒸汽排不出去,物料表面温度上不去,相变区就会前移。
混盐工况的干化,本质是把“什么时候变稠”这件事控制住。控住了相变位置,后面的刮板、破碎、卸料都只是配套;控不住,再大的电机也只能把设备烧掉。