 青绿蓝环保结晶蒸发器 · MVR 蒸发结晶
技术咨询热线13801520525
青绿蓝环保结晶蒸发器 · MVR 蒸发结晶
低温真空结晶在制药行业被广泛提及,逻辑很直接:温度低,有效成分降解少。但把温度从 80℃ 降到 40℃,真空系统要多做多少功,这部分代价常被忽略。真正需要判断的是:这份母液的效价损失,值不值得用更高的真空负荷去换。
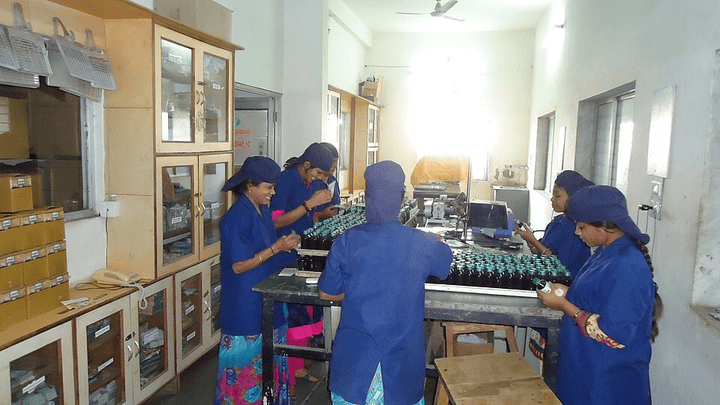
配图:低温真空结晶处理制药母液的适用边界
常见操作区间是 35–45℃,对应真空度 -0.088 至 -0.096 MPa。继续往下降温,水的沸点降低带来的收益迅速变缓,而真空泵的抽气量与冷凝器的换热面积需求快速上升。以 3 t/h 蒸发量计,40℃ 与 30℃ 两个工况的真空系统装机功率差距可达 40%,多出来的电耗往往超过效价回收带来的收益。
判断方法是用小试测降解曲线:取同一批母液,分 40℃、55℃、70℃ 三组各蒸发 4 小时,检测效价。若 55℃ 组的保留率已经在 93% 以上,就没必要做到 40℃。多数抗生素母液在 50–55℃ 的保留率已经能达到 90% 以上,真正必须在 40℃ 以下处理的,是那些对温度极其敏感的品种。
低温工况下料液粘度更高,气泡更难破裂。发酵类母液在 40℃ 蒸发时,泡沫层厚度可以达到 200–300 mm,一旦夹带进入冷凝器,冷凝水 COD 会从 500 mg/L 升到 2000 mg/L 以上,后续生化段直接被打垮。因此低温系统必须配消泡计量与两级除沫,必要时在分离室上部加喷淋洗涤。
含盐量高、沸点升高大的母液不适合低温蒸发:沸点升高 8℃ 意味着要达到同样的蒸发温度,真空度还要再降一档,压缩比上升,电耗增加。这类物料用常规 MVR 结晶配合短停留时间,反而更经济。
另一类不适合的是含挥发性有机物的母液。低温下有机物随蒸汽进入冷凝水的比例更高,冷凝水处理难度上升,这时应该考虑先做汽提或膜分离,而不是把问题推给蒸发器。
低温是一种手段,不是一个标准答案。把效价检测数据摆在前面,再决定温度点,比先定设备再解释效果要可靠得多。